銅の融点・沸点は何度?わかりやすく解説!
銅は電線、硬貨、鍋、配管などに幅広く使われる身近な金属です。
しかし、加熱すると何度で溶けるのか、さらに気体になるほど加熱すると何度に達するのかは、普段あまり意識しないかもしれません。
融点と沸点を知ると、金属加工での扱い方だけでなく、銅が高温に強い理由や合金との違いも理解しやすくなります。
この記事では、銅の融点と沸点の基本値、高温で起こる変化、実際に扱う際の注意点を順番に解説します。
銅の融点と沸点の基本値
それではまず銅の融点と沸点について解説していきます。
融点約1085℃と沸点約2562℃
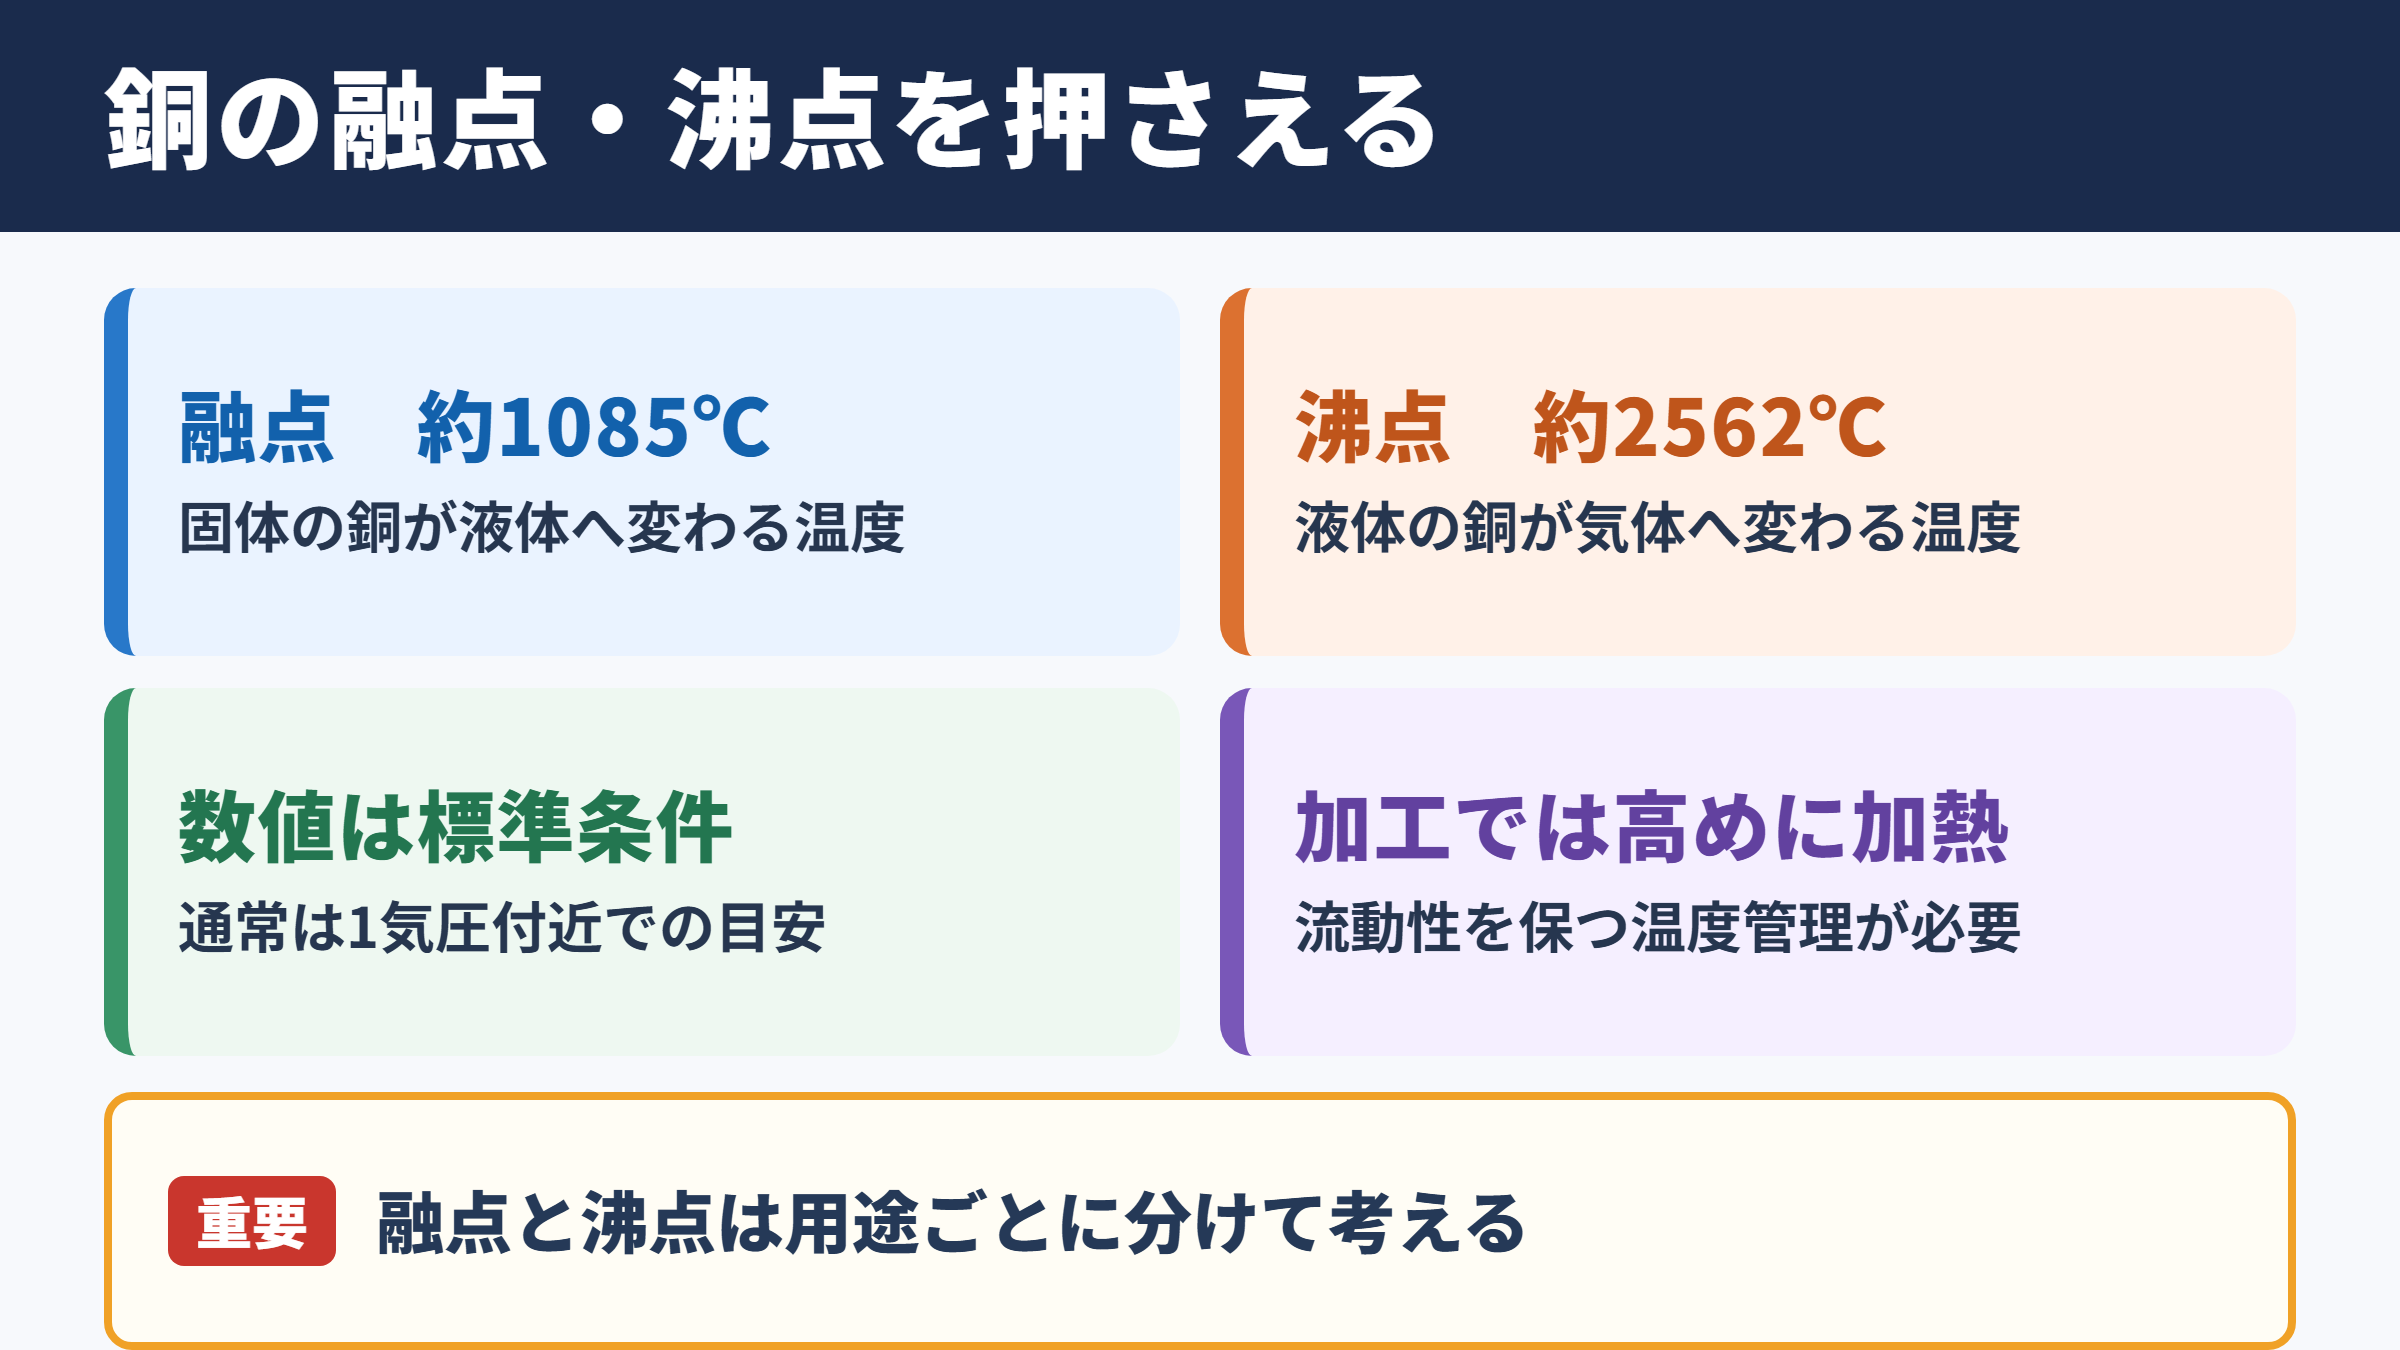
銅の融点は約1085℃、沸点は約2562℃です。
融点とは、固体の銅が液体へ変わり始める温度を指します。
一方の沸点は、液体の銅が気体へ変わる温度であり、融点よりはるかに高い値です。
これらの値は、通常は1気圧付近という条件で示されます。気圧が変われば沸点も変化するため、真空中や密閉設備内では同じ温度でも状態が異なることがあります。
家庭用のガスコンロの火炎温度は条件によって異なりますが、銅を安定して溶かすには十分とは限りません。
金属加工では、融点そのものより高い温度まで加熱し、溶けた銅の流動性を確保する方法が採られます。
銅の融点 約1085℃
銅の沸点 約2562℃
数値は純銅を標準的な圧力条件で扱った場合の目安です。
融点に達した直後の銅は、すぐに水のようにさらさらになるわけではありません。
鋳造で型へ流し込む場合には、温度低下による凝固を見込み、目的に合った温度管理が必要になります。
融点は固体と液体の境目、沸点は液体と気体の境目として覚えると整理しやすいでしょう。
沸点まで加熱する場面は一般的な加工では多くありませんが、高温炉や材料研究では重要な性質です。
銅の温度を扱うときは、融点と沸点を同じような値として捉えず、用途ごとに必要な温度域を分けて考えることが大切です。
純銅の状態変化と温度の関係
純銅は融点より低い温度では固体、融点を超えると液体として扱われます。
常温の銅は赤みを帯びた金属光沢をもち、電気をよく通す固体です。
加熱を続けると熱膨張し、色も暗い赤色から橙色へと変化して見えるようになります。
ただし、赤く見え始めたからといって融点に近いとは限りません。周囲の明るさや表面の酸化状態によって見え方が大きく変わるため、色だけで温度を判断するのは危険です。
融点付近では、固体部分と液体部分が共存する状態になることがあります。
温度が十分に上がり、全体が溶融すれば液体銅となり、型へ注ぐ、ろう付け部へ供給するなどの工程へ進めます。
銅の状態変化では、温度計測と材料の状態確認を分けて考えることがポイントです。
表面の色だけで判断せず、熱電対や放射温度計など、工程に適した測定方法を使います。
液体の銅を冷やすと、融点付近で再び固体へ戻ります。
このとき、冷却速度や不純物の量によって内部組織が変わり、硬さや加工しやすさにも差が出ます。
さらに高温へ加熱して沸点に近づくと、銅は蒸気になり始めます。
沸点付近は蒸発や金属蒸気の発生を考える必要がある温度域です。
通常の銅線を加工する程度なら沸点を意識する機会は少ないものの、溶接、蒸着、真空装置では無関係ではありません。
融点と沸点を比べる温度表
銅は融点と沸点の間が約1477℃あり、液体として存在できる温度範囲が広い金属です。
温度の数字だけを見るより、ほかの身近な金属と比べると銅の位置づけがつかみやすくなります。
アルミニウムは銅より低い温度で溶けるため、比較的低温の炉でも鋳造しやすい材料です。
鉄は銅より融点が高く、高温に耐える設備や加熱条件が求められます。
| 金属 | 融点の目安 | 沸点の目安 | 特徴 |
|---|---|---|---|
| 銅 | 約1085℃ | 約2562℃ | 電気伝導性に優れる |
| アルミニウム | 約660℃ | 約2470℃ | 軽く、比較的溶かしやすい |
| 鉄 | 約1538℃ | 約2862℃ | 高い強度をもちやすい |
| 銀 | 約962℃ | 約2162℃ | 電気伝導性が非常に高い |
| 金 | 約1064℃ | 約2856℃ | 化学的に安定しやすい |
表の値は純粋な金属についての代表値であり、実際の製品材料では成分によって変わります。
たとえば黄銅や青銅は銅を主成分としますが、亜鉛やすずなどを加えているため、純銅と同じ融点ではありません。
材料名に銅と付いていても、純銅の温度値をそのまま当てはめないことが重要です。
部品の材質を確認する際は、銅、無酸素銅、黄銅、りん青銅などの区別まで見る必要があります。
温度管理の基準は、材料証明書やメーカーの仕様書で確認すると確実です。
銅が高温で示す性質
続いては銅を加熱したときの性質を確認していきます。
熱伝導と加熱速度の特徴
銅は熱を伝えやすいため、加熱した部分の熱が周囲へ広がりやすい金属です。
この性質は、鍋底やヒートシンクに銅が使われる理由の一つです。
一方で、局所的に熱を加えて溶かしたい加工では、熱が逃げやすいことが作業上の難しさになります。
細い銅線であれば比較的早く温度が上がりますが、太い銅板や大きな銅塊では、中心部まで均一に温めるのに時間がかかります。
加熱源の温度が融点を超えていても、材料全体がすぐに溶けるとは限りません。
熱は表面から内部へ移動するため、厚み、形状、周囲への放熱を考慮して加熱時間を決めます。
加える熱量の考え方
必要な熱量は、材料の質量、比熱、温度差、溶融に必要な熱によって決まります。
大きな銅部品ほど、融点に達するまでに多くの熱と時間が必要です。
銅の熱伝導率が高いことは、はんだ付けでも実感しやすい特徴です。
太い配線や大きな銅箔では、こて先の熱が部材に奪われ、はんだが十分に溶けない場合があります。
加熱対象が大きいほど、熱源の能力だけでなく予熱の有無も仕上がりを左右します。
ただし、必要以上に加熱すると表面酸化や部品の熱損傷につながります。
温度を上げ続けるのではなく、熱をどこへ逃がさず届けるかを考えることが、銅を扱う基本になります。
酸化による表面色と品質への影響
銅は空気中で加熱すると酸素と反応し、表面に酸化物が生じやすくなります。
低温から中温の加熱でも、銅の表面は次第に暗くなり、酸化銅などによる変色が見られます。
高温では酸化が進みやすく、溶融した銅の表面に酸化物の膜や浮きかすが現れることがあります。
この膜は、見た目だけでなく、鋳造品の表面状態や接合部のぬれ性にも影響します。
たとえば、はんだ付けで銅線の表面が強く酸化していると、はんだが弾かれたように付着しにくくなります。接合前に酸化物を取り除く工程が必要になるのはこのためです。
酸化を抑えるには、加熱時間を短くする、保護ガスを用いる、適切なフラックスを使うといった方法があります。
高温の銅では、温度だけでなく周囲の雰囲気も品質を左右します。
空気中、真空中、不活性ガス中では、表面の変化や扱いやすさが異なります。
ただし、フラックスは用途に合う種類を選び、作業後の残留物も適切に処理しなければなりません。
変色した銅を見て融点に近いと判断するのではなく、酸化の影響を別に考える必要があります。
装飾品や調理器具では、酸化による色の変化を意匠として利用する場合もあります。
一方、電気接点や精密部品では、接触抵抗の増加を避けるため、表面状態を厳しく管理することがあります。
液体銅の流動性と凝固の仕組み
溶けた銅は温度が高いほど流れやすくなりますが、型へ流し込む直前の温度管理が重要です。
融点をわずかに超えただけの液体銅は、温度低下によってすぐに凝固しやすい状態です。
そのため鋳造では、流動性と酸化の進みやすさのバランスを見ながら、注湯温度を設定します。
温度が低すぎると、型の細い部分まで金属が届かず、湯回り不良や表面の欠陥につながることがあります。
反対に温度が高すぎると、酸化、ガスの巻き込み、型への負担などを考慮しなければなりません。
銅が冷えて凝固するときは、外側から内側へ固まりやすく、体積変化による引け巣が問題になる場合があります。
鋳造で見る温度管理の流れ
溶解後に成分と表面状態を確認します。
注湯前には型の温度、湯道、冷却条件も合わせて確認します。
小さな銅製品であっても、形状が複雑なら温度だけで品質を決めることはできません。
湯道の設計や型の材質、注ぐ速度なども、凝固の進み方に関係します。
液体銅の扱いでは、融点の知識を出発点にして、工程全体の熱の流れを考えることが必要です。
家庭で金属を溶かす行為は、火災ややけど、有害な煙の危険を伴います。
設備、保護具、換気を整えた専門的な環境以外では、安易に試さないようにしましょう。
銅と銅合金の温度差
続いては銅を主成分とする材料ごとの温度差を確認していきます。
黄銅と青銅に見られる成分の違い
黄銅や青銅は銅合金であり、純銅とは融点や溶け始める温度域が異なります。
黄銅は主に銅と亜鉛からなる合金で、金色に近い外観をもち、水栓金具や楽器、ねじ部品などに使われます。
青銅は主に銅とすずからなる合金で、鋳物、ばね、軸受、彫刻などに利用される材料です。
合金は複数の成分を含むため、純金属のように一つの明確な温度だけで状態が変わらず、一定の温度範囲で溶け始めて溶け終わる場合があります。
この範囲を理解せずに純銅の融点だけを基準にすると、加工条件を誤るおそれがあります。
| 材料 | 主な成分 | 溶融温度域の目安 | 代表的な用途 |
|---|---|---|---|
| 純銅 | 銅 | 約1085℃ | 電線、配管、熱交換器 |
| 黄銅 | 銅、亜鉛 | 組成により変化 | 金具、楽器、ねじ |
| 青銅 | 銅、すず | 組成により変化 | 鋳物、軸受、彫刻 |
| りん青銅 | 銅、すず、りん | 組成により変化 | ばね、コネクター |
| 洋白 | 銅、亜鉛、ニッケル | 組成により変化 | 装飾品、楽器部品 |
表にある温度域は材料の成分比によって変わるため、個別の数値は製品仕様で確認する必要があります。
合金名だけで融点を決めつけず、正確な組成と材料規格を確認する姿勢が大切です。
同じ黄銅でも亜鉛の割合が異なれば、加工性や強度だけでなく溶解時の扱いも変わります。
特に亜鉛を含む材料を強く加熱すると、蒸気や酸化物の発生に注意が必要です。
銅合金を扱う作業では、材料ごとの安全データや作業手順も合わせて確認しましょう。
無酸素銅とタフピッチ銅の特徴
無酸素銅とタフピッチ銅はどちらも銅を主成分としますが、含まれる酸素量や用途に違いがあります。
無酸素銅は酸素を少なく抑えた高純度の銅で、真空機器、電子部品、音響用途などに用いられます。
タフピッチ銅は電気用銅として広く使われ、電線や母線など、日常的な電力設備でも見かける材料です。
両者は純度が高いため融点は純銅に近い範囲で考えられますが、製造方法や微量成分は同じではありません。
高温加工や接合を行う場合には、銅の種類によって発生しうる欠陥や適した工程が変わることがあります。
無酸素銅は、真空中での使用や水素を含む雰囲気での特性が重視される場面で選ばれます。
銅の種類を選ぶ際は、融点だけでなく電気伝導性、加工性、接合方法、使用環境をまとめて確認します。
温度特性は材料選定の一項目であり、単独で性能を決めるものではありません。
タフピッチ銅は広く流通している一方で、用途によっては酸素の影響を考慮しなければならないことがあります。
高温工程での銅材選びは、材質記号や仕様書まで確認して初めて適切に行えます。
外見だけでは無酸素銅と一般的な電気用銅を区別しにくい場合もあります。
部品を加工する前には、購入時のラベル、図面、材料証明書を照合する習慣を付けると安心です。
はんだとろう材における温度の考え方
銅を接合するときは、母材の銅を溶かすのではなく、低い温度で溶けるはんだやろう材を使う方法が一般的です。
はんだ付けは、比較的低温で溶けるはんだを用いて電気配線や電子部品を接合する方法です。
ろう付けははんだ付けより高い温度で行われ、強度が必要な配管や金属部品の接合に使われます。
どちらも銅の融点約1085℃より低い温度域で接合するため、母材の形を大きく変えずに作業できます。
ただし、接合材の融点だけを見ればよいわけではありません。銅の熱伝導性が高いため、部品全体へ熱が逃げ、接合部が必要な温度まで上がらないことがあります。
| 接合方法 | 主な温度帯 | 母材への影響 | 主な用途 |
|---|---|---|---|
| はんだ付け | 比較的低温 | 母材を溶かさない | 電子回路、配線 |
| ろう付け | はんだ付けより高温 | 母材を溶かさない | 配管、金属部品 |
| 溶接 | 非常に高温 | 母材の一部が溶融する | 構造物、厚板部品 |
作業では、接合面の汚れや酸化物を除去し、必要に応じてフラックスを使います。
接合不良を防ぐ鍵は、銅の融点へ近づけることではなく、接合材に必要な温度を均一に与えることです。
電子部品では、過度な加熱による部品破損や基板剥離にも注意が必要になります。
作業条件は接合材と部品の仕様に従い、安全な保護具を着用して進めましょう。
銅を加熱する場面での安全対策
続いては高温の銅を扱うときの安全対策を確認していきます。
高温によるやけどと火災の危険
銅は融点に達する前でも深刻なやけどを起こすほど高温になるため、温度にかかわらず防護が必要です。
赤熱した銅や溶融銅は、接触すると短時間で大きなけがにつながります。
見た目では冷えているように見える金属でも、内部に熱を保っていることがあるため、素手で触れるのは危険です。
加熱後の部品は、耐熱性のある工具で扱い、冷却場所を明確に決めておく必要があります。
作業台の近くに紙、溶剤、油、樹脂などの可燃物があると、放射熱や火花による火災の原因になります。
溶融金属を扱う設備では、作業範囲を整理し、消火設備や避難経路も確認しておきましょう。
基本的な保護具
耐熱手袋、保護めがね、フェイスシールド、難燃性の作業着、適切な安全靴を用います。
作業内容に合わない手袋や濡れた保護具は使用しません。
水分は溶融金属にとって特に危険な要素です。
濡れた工具や材料を溶融銅へ入れると、水分が急激に蒸発して金属が飛散するおそれがあります。
溶融銅の周囲では、水分を持ち込まないことが重要な安全原則です。
小規模な実験でも、万一の飛散を想定して顔と体を守る装備を整えなければなりません。
専門設備がない環境では、銅を溶かす作業そのものを避ける判断が安全につながります。
金属蒸気と換気設備の注意点
銅を高温で加熱する作業では、煙、酸化物、合金成分による蒸気への対策として換気が欠かせません。
純銅の沸点は高いため、通常の溶解温度で銅そのものが大量に沸騰することは一般的ではありません。
それでも表面の酸化物、付着した油やめっき、混ざった合金成分によって、作業中に煙や刺激性のある生成物が出ることがあります。
とくに亜鉛を含む黄銅は、加熱条件によって亜鉛由来の煙が発生する可能性があります。
局所排気装置や十分な全体換気を設け、発生源の近くで煙を吸い込まないようにすることが基本です。
家庭用の小型扇風機だけでは、汚染物を作業者の顔へ拡散させる場合があるため、適切な対策とはいえません。
作業する材料の成分が不明な場合は、安易に加熱しないようにしましょう。
表面に塗料、接着剤、油分が残っているスクラップ材は、加熱前に特に注意が必要です。
安全な換気とは、煙を見えなくすることではなく、発生源から確実に排出することです。
呼吸用保護具が必要な作業では、対象物に合う防じん、防毒性能を確認する必要があります。保護具だけに頼らず、まず換気設備と作業方法を整えることが優先されます。
体調不良や異臭を感じたときは作業を止め、屋外など安全な場所へ移動します。
材料の安全データシートを確認し、職場の安全管理者が定めた手順に従いましょう。
温度測定機器と作業手順の確認
銅の高温作業では、目視ではなく用途に適した温度測定機器で管理することが基本です。
熱電対は接触式で温度を測る方法で、炉内や材料近くの温度管理に利用されます。
放射温度計やサーモグラフィーは離れた場所から測定できるため、高温物へ直接触れにくい場面で役立ちます。
ただし、放射温度計は対象の表面状態や放射率の設定によって測定誤差が生じることがあります。
光沢の強い銅表面は周囲の熱を反射しやすく、表示値をそのまま信じると実際の温度とずれる場合があります。
測定器の種類を選ぶ際は、測定範囲、設置位置、校正状態、材料表面の条件まで確認する必要があります。
作業手順には、加熱開始前の点検、加熱中の監視、終了後の冷却確認を含めます。
安全な作業手順では、温度管理、材料確認、保護具、換気、冷却場所を事前にそろえます。
一つの対策だけで済ませず、複数の安全策を組み合わせることが大切です。
測定値に迷いがある場合は、作業を進めるより先に測定方法を見直すことが安全です。
温度計の表示が不自然なときは、センサーの破損、設置位置、反射の影響などを確認します。
高温工程は経験だけに頼らず、記録を残しながら標準化することで、品質と安全の両方を高められます。
銅の融点と沸点のまとめ
銅の融点は約1085℃、沸点は約2562℃であり、固体から液体、液体から気体へ変わる境目を示す重要な温度です。
融点を超えた銅は液体になりますが、実際の加工では流動性、酸化、熱の逃げ方まで考える必要があります。
銅は熱伝導性が高いため、厚い部品や大きな部品では、加熱源の能力だけでなく予熱や温度測定も重要になります。
黄銅、青銅、りん青銅などの銅合金は成分によって温度特性が異なり、純銅の値をそのまま使うことはできません。
はんだ付けやろう付けでは、銅自体を溶かすのではなく、接合材に必要な温度を適切に与える考え方が基本です。
高温の銅を扱う際は、やけど、火災、水分による飛散、煙や蒸気への対策を欠かさないようにしましょう。
銅の融点と沸点を正しく理解し、材料の種類と作業環境に合わせた温度管理を行うことが大切です。
銅を加熱する必要があるときは、まず材料の仕様と安全手順を確認するところから始めてみてください。
コメント